スタンピング中の材料の回転と歪みの対策
Feb 27, 2025
材料のターニングと歪みは、スタンピングプロセス中に発生する一般的な問題であり、最終製品の品質と精度に大きな影響を与える可能性があります。これらの問題は、多くの場合、スタンピング力、カビの設計、パンチと材料の間の相互作用を含む要因の組み合わせによって引き起こされます。根本原因を理解し、効果的な対策を実装することは、生産効率の高い維持とスタンプされた部品の品質を確保するために不可欠です。
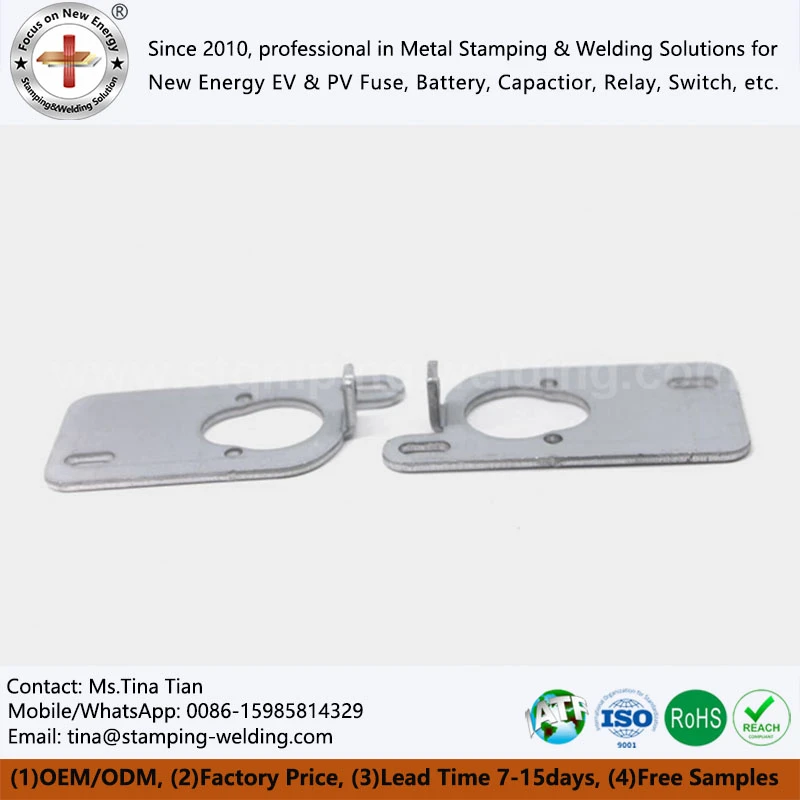
スタンピングプロセス中、パンチングフォースは、材料の回転と歪みを引き起こす上で重要な役割を果たします。パンチが材料に浸透すると、適用される力が不均一なストレス分布につながる可能性があります。これは主に、ブラーキングギャップの存在によるものであり、その結果、素材がダイの片側に伸び、パンチの側面に圧縮されます。この不均一な応力分布により、材料が回転してねじれ、刻印された部分が変形します。パンチング力の大きさと方向は、材料の歪みの程度に直接影響し、スタンピングプロセスで制御することが重要な要素になります。
材料のターニングと歪みを緩和するための効果的なアプローチの1つは、合理的な金型設計によるものです。特に小さな部品を扱う場合、ブランク操作のシーケンスは特に重要です。ブランキングシーケンスを戦略的に配置することにより、スタンプされた部品の形成に対するパンチング力の影響を最小限に抑えることができます。たとえば、より小さなエリアに移動する前に、より広いエリアのブランキングとパンチから始めることで、材料全体に力をより均等に分配することができます。この方法は、スタンプされた部品の回転とねじれにつながることが多い局所的な応力集中を減らします。さらに、金型設計を最適化することで、材料がスタンピングプロセス中にスムーズに流れることが保証され、歪みの可能性がさらに低下します。
もう1つの革新的なソリューションには、非伝統的な金型設計構造を採用することが含まれます。荷降ろしプレートに材料を調整するギャップを組み込むことにより、プレートは材料をしっかりと押すことができ、パンチングプロセス中に回転してねじれないようにします。この設計は、長期的な摩耗に関連する問題に特に対処するのに特に効果的です。たとえば、金型のキー形成部分は、ブロック構造を持つアンロードプレートを利用できます。これは、材料に追加のサポートを提供するだけでなく、繰り返しスタンピング操作によって引き起こされるアンロードプレートの押した部分での摩耗の問題を解決するのにも役立ちます。この構造強化により、金型が時間の経過とともにその有効性を維持し、メンテナンスコストを削減し、スタンピングプロセスの全体的な信頼性を改善することが保証されます。
スタンピングプロセスの安定性をさらに高めるために、追加の強い圧力関数を実装できます。これには、アンロードインサートの押した部分のサイズを厚くし、ダイ側の材料に適用される圧力が増加します。圧力の増加は、スタンプされた部品がパンチングプロセス中に回転とねじれを抑制するのに役立ちます。この対策は、その固有の特性またはスタンピング操作の複雑さのために材料が変形しやすい状況で特に役立ちます。追加のサポートと圧力を提供することにより、強い圧力関数は、材料がスタンピングプロセス全体で安定したままであることを保証し、より高品質でより正確なスタンプ部品をもたらします。
材料の回転と歪みを減らす別の効果的な方法は、パンチの端でベベルまたはアークをトリミングすることです。パンチのエッジにベベルまたはアークを追加することにより、バッファー切断力が縮小されます。これにより、ダイ側の材料の引張力が減少し、それにより、刻印された部分がひっくり返って歪むのを防ぎます。ベベルまたはアークは、ストレス緩和機能として機能し、素材がパンチからよりスムーズに分離できるようにします。この設計の変更は、歪みのリスクを軽減するだけでなく、切断プロセス中の衝撃力を最小限に抑えることでパンチの寿命を延ばします。このシンプルでありながら効果的なパンチデザインの変更を実装すると、スタンプされた部品の品質と一貫性が大幅に向上する可能性があります。
パンチングエッジの鋭さを維持することは、材料の回転と歪みを防ぐためのもう1つの重要な要因です。パンチとダイの両方のエッジの鋭さの定期的な検査と維持は、摩耗が材料の引張ストレスを増加させる状況を避けるために不可欠です。鈍いエッジは不均一な切断力につながり、材料を不均一に伸ばし、歪みを引き起こす可能性があります。パンチングエッジが鋭いままであることを保証することにより、切断力がより均等に分布し、物質的な変形の可能性が減少します。このプラクティスは、スタンプされた部品の品質を改善するだけでなく、再調整とスクラップの必要性を減らすことにより、スタンピングプロセスの全体的な効率を向上させます。
パンチングギャップは、材料の回転と歪みに貢献できるもう1つの重要な要素です。不合理または不均一なパンチングギャップは、スタンピングプロセス中に不均一な応力分布を引き起こし、スタンプされた部品の変形につながる可能性があります。この問題に対処するには、パンチングギャップが特定の材料とスタンピング操作に最適化されるようにすることが不可欠です。これには、材料の厚さ、硬度、最終製品の望ましい精度などの要因を慎重に検討することが含まれます。一貫した適切なパンチングギャップを維持することにより、スタンピングプロセス中に適用される力はより均等に分布し、材料の回転とねじれのリスクを減らします。
生産慣行では、特大や小さめのパンチング穴などの特定の問題も、物質的な歪みにつながる可能性があります。これらの問題は、多くの場合、パンチングエッジの摩耗、材料に対する強い圧力の影響、パンチエッジの形状などの要因の組み合わせによって引き起こされます。これらの問題に効果的に対処するには、包括的なアプローチが必要です。これには、パンチングツールの定期的な検査とメンテナンス、強い圧力関数の最適化、およびパンチエッジデザインの慎重な検討が含まれます。これらの要因を分析および調整することにより、製造業者は材料の回転と歪みの発生率を大幅に減らし、生産効率と製品の品質の両方を改善することができます。
結論として、スタンピングプロセス中の材料の回転と歪みは、効果的に対処するために多面的なアプローチを必要とする複雑な問題です。パンチングフォース、カビの設計、ツール摩耗の影響などの根本的な原因を理解することにより、メーカーはこれらの問題を軽減するためにターゲット対策を実装できます。ブランキングシーケンスの最適化、非伝統的な金型設計の組み込み、強い圧力機能の追加、パンチエッジデザインの変更、ツールのシャープネスの維持、パンチのギャップの最適化などの技術はすべて、材料の歪みを減らすことに貢献します。生産慣行では、リアルタイムのデータとフィードバックに基づいて特定の問題を分析および調整することは、継続的な改善のために重要です。これらの包括的な戦略を採用することにより、製造業者はスタンプされた部品の形成精度と品質を確保し、最終的に全体的な生産効率と製品の信頼性を高めることができます。
お問い合わせ